Dry Film Thickness (DFT): Mengapa Penting dan Cara Mengukurnya
Dry Film Thickness (DFT) adalah ketebalan lapisan cat setelah benar-benar kering dan membentuk film padat di atas permukaan. Angka ini menjadi indikator kunci karena hampir semua klaim performa sebuah sistem protective coating bergantung pada satu hal sederhana: lapisan yang diaplikasikan harus mencapai ketebalan yang dirancang. Terlalu tipis, coating kehilangan fungsi corrosion protection yang dijanjikan. Terlalu tebal, coating berisiko retak, menggelembung, atau gagal melekat. Artikel ini menjelaskan apa itu DFT, mengapa nilainya menentukan, dan bagaimana mengukurnya secara benar sesuai praktik inspeksi yang berlaku.
Apa Itu Dry Film Thickness (DFT)?
Ketika cat diaplikasikan, ia mengandung pelarut atau komponen volatil yang menguap selama proses pengeringan. Ketebalan saat cat masih basah disebut Wet Film Thickness (WFT), sementara ketebalan yang tersisa setelah pelarut menguap dan film mengeras disebut dry film thickness. DFT hampir selalu lebih kecil daripada WFT, dengan perbandingan yang ditentukan oleh persentase padatan (volume solids) dari produk yang digunakan.
DFT dinyatakan dalam satuan mikrometer (µm) atau mil (1 mil = 25,4 µm). Dalam dokumen spesifikasi proyek, angka seperti “DFT 250 µm” merujuk pada total ketebalan seluruh lapisan dalam satu sistem coating, bukan ketebalan satu lapis tunggal. Sebuah sistem coating umumnya tersusun atas primer, lapisan antara (intermediate coat), dan topcoat, dan DFT yang tercantum dalam spesifikasi adalah jumlah keseluruhan dari semua lapisan tersebut setelah selesai.
Penting untuk membedakan DFT dari ketebalan film basah. WFT diukur saat aplikasi berlangsung untuk memperkirakan DFT akhir, tetapi hanya pengukuran DFT pada film kering yang diakui sebagai bukti kesesuaian dengan spesifikasi.
Mengapa DFT Menjadi Indikator Kunci Performa Coating?
Jawaban atas pertanyaan ini berakar pada cara kerja sistem coating dalam melindungi substrat, terutama baja. Lapisan cat melindungi baja dengan dua mekanisme utama. Pertama, sebagai penghalang fisik (barrier) yang memisahkan baja dari oksigen dan air, dua unsur yang memicu korosi. Kedua, pada coating tertentu, melalui aksi kimia dari pigmen anti-korosi yang menghambat reaksi korosi.
Kedua mekanisme tersebut hanya bekerja maksimal jika lapisan mencapai ketebalan yang dirancang. Pada lapisan yang terlalu tipis, jalur masuk oksigen dan air menjadi lebih pendek dan lebih mudah ditembus, sehingga korosi dapat dimulai lebih cepat. Selain itu, lapisan tipis lebih rentan terhadap kerusakan mekanis dan sering kali menampilkan perbedaan warna atau kilap yang tidak merata.
Sebaliknya, lapisan yang terlalu tebal juga menimbulkan masalah tersendiri. Epoxy coating yang diaplikasikan melebihi batas yang disarankan dapat mengalami retak internal karena tegangan yang muncul selama proses curing, terutama pada area tepi, sudut, dan las. Topcoat yang terlalu tebal juga bisa kehilangan fleksibilitas dan rentan mengelupas. Pada beberapa jenis coating, ketebalan berlebih bahkan memperlambat proses curing secara menyeluruh, yang berujung pada film yang lunak dan mudah rusak.
Karena itu, DFT bukan sekadar angka administratif dalam laporan inspeksi. DFT adalah ukuran langsung dari seberapa besar “modal perlindungan” yang benar-benar tertanam di atas permukaan. Spesifikasi umumnya menetapkan rentang ketebalan, bukan satu angka tunggal, karena aplikasi di lapangan selalu memiliki variasi. Rentang ini biasanya mengikuti aturan yang dikenal sebagai 80/20 atau aturan serupa yang dijelaskan lebih lanjut di bawah.
Bagaimana Cara Mengukur DFT?
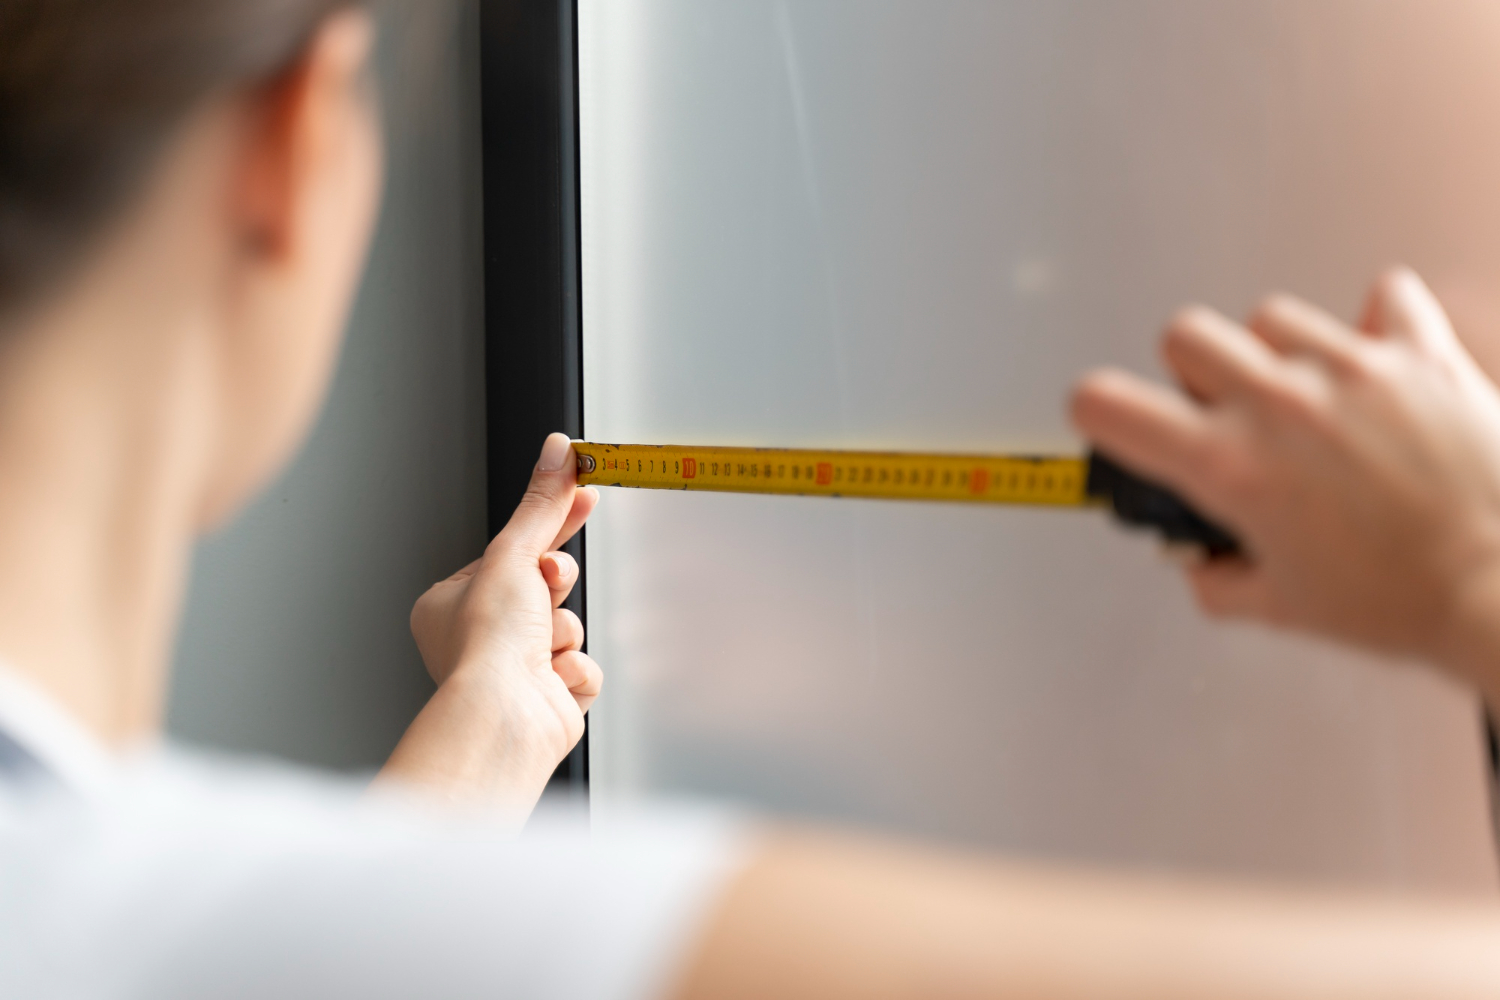
Pengukuran DFT dilakukan dengan alat yang disebut dry film thickness gauge atau sering disebut coating thickness gauge. Alat ini tersedia dalam dua tipe utama berdasarkan cara kerjanya.
Tipe pertama adalah magnetic induction gauge (pengukur induksi magnetik), yang digunakan untuk coating non-magnetik di atas substrat magnetik seperti baja karbon. Alat ini bekerja dengan mengukur perubahan medan magnet antara probe dan substrat baja di bawahnya. Semakin tebal lapisan coating, semakin besar jarak antara probe dan baja, dan semakin lemah respons magnetik yang terukur.
Tipe kedua adalah eddy current gauge (pengukur arus eddy), yang digunakan untuk coating non-konduktif di atas substrat logam non-magnetik seperti aluminium, tembaga, atau baja tahan karat. Prinsipnya mengukur perubahan arus eddy yang diinduksi pada substrat. Beberapa alat modern menggabungkan kedua prinsip ini dalam satu unit sehingga dapat digunakan pada kedua jenis substrat.
Terdapat pula destructive gauge yang bekerja dengan cara memotong lapisan coating dan mengukur penampangnya secara mikroskopis. Metode ini umumnya digunakan sebagai pembanding atau pada situasi di mana metode non-destruktif tidak memungkinkan, tetapi jarang menjadi pilihan utama di lapangan karena merusak coating.
Agar hasil pengukuran akurat, alat harus dikalibrasi dan diverifikasi pada permukaan referensi yang mendekati kondisi substrat aktual. Permukaan substrat yang kasar, hasil dari surface preparation seperti blasting, cenderung menghasilkan pembacaan yang sedikit lebih tinggi daripada ketebalan sebenarnya di atas puncak profil. Koreksi ini perlu diperhitungkan saat menafsirkan hasil pengukuran.
Berapa Banyak Titik Ukur yang Dibutuhkan?
Jumlah titik pengukuran tidak boleh ditentukan secara sembarangan. Standar inspeksi menetapkan prosedur yang jelas agar hasil pengukuran mewakili kondisi aktual, bukan sekadar kebetulan titik-titik yang kebetulan tebal atau tipis.
Pendekatan yang umum digunakan mengacu pada SSPC-PA 2 dan ISO 19840. Dalam praktiknya, area yang dilapisi dibagi menjadi beberapa area pengukuran (measurement area). Di dalam setiap area tersebut, dilakukan sejumlah pengukuran titik (spot measurement), dan setiap spot measurement biasanya terdiri dari beberapa pembacaan tunggal (gauge reading) yang diambil dalam radius kecil. Nilai rata-rata dari pembacaan dalam satu spot menjadi nilai spot tersebut, dan nilai rata-rata dari seluruh spot dalam satu area menjadi nilai DFT area tersebut.
Aturan penerimaan yang umum menetapkan bahwa nilai rata-rata area harus berada dalam rentang spesifikasi, sementara nilai setiap spot harus tetap berada di dalam batas toleransi yang lebih longgar. Sebagai gambaran, banyak spesifikasi mengadopsi pola di mana nilai spot tidak boleh berada di bawah 80 persen dari nilai minimum spesifikasi dan tidak boleh melebihi nilai maksimum yang ditetapkan. Angka pasti toleransi ini bergantung pada spesifikasi proyek dan jenis coating, sehingga selalu rujuk dokumen spesifikasi masing-masing proyek.
Jumlah area pengukuran juga berbanding lurus dengan luas permukaan yang dilapisi. Semakin besar area, semakin banyak titik ukur yang dibutuhkan agar sampel tetap representatif. Untuk struktur dengan geometri kompleks seperti sambungan, tepi, dan las, titik pengukuran tambahan sering kali diperlukan karena area tersebut cenderung mengalami penipisan atau penebalan yang tidak merata.
Standar Apa yang Mengatur Pengukuran DFT?
Beberapa standar internasional menjadi rujukan dalam pengukuran dan penerimaan DFT. Memahami standar-standar ini membantu QC inspector dan coating supervisor menyusun prosedur inspeksi yang dapat dipertanggungjawabkan.
ISO 19840 mengatur pengukuran dry film thickness pada substrat baja yang kasar, hasil dari blasting. Standar ini relevan untuk struktur baja yang umum dalam proyek industri dan marine, di mana permukaan hasil blasting memiliki profil kekasaran tertentu yang memengaruhi pembacaan alat.
SSPC-PA 2 adalah standar dari Society for Protective Coatings yang menetapkan prosedur pengukuran DFT, termasuk penentuan jumlah area, jumlah spot, dan kriteria penerimaan. Standar ini banyak dirujuk dalam spesifikasi proyek di berbagai negara.
ISO 12944 adalah standar yang membahas sistem perlindungan baja struktur terhadap korosi. Standar ini mengelompokkan tingkat lingkungan korosif ke dalam kategori dan menghubungkannya dengan ketebalan sistem coating yang direkomendasikan. Dengan kata lain, ISO 12944 menjawab pertanyaan “seberapa tebal seharusnya” berdasarkan lingkungan, sementara ISO 19840 dan SSPC-PA 2 menjawab pertanyaan “bagaimana memastikan ketebalan itu tercapai”.
Untuk proyek dengan sistem coating tertentu, pabrikan seperti Jotun juga menyediakan data produk yang menetapkan DFT yang direkomendasikan untuk setiap lapisan dalam sistem. Data ini harus dibaca bersama dengan standar di atas agar sistem coating yang dirancang benar-benar memberikan perlindungan sesuai lingkungan paparannya.
Kesalahan Umum dalam Pengukuran DFT
Beberapa kesalahan yang sering terjadi di lapangan dapat membuat hasil pengukuran menyesatkan. Kesalahan pertama adalah tidak melakukan kalibrasi atau verifikasi alat sebelum digunakan. Alat yang tidak dikalibrasi dapat memberikan pembacaan yang konsisten tetapi salah, yang justru lebih berbahaya daripada pembacaan yang jelas-jelas acak karena terlihat meyakinkan.
Kesalahan kedua adalah mengukur DFT pada coating yang belum sepenuhnya kering. Coating yang masih dalam proses curing masih mengandung pelarut yang akan menguap, sehingga DFT yang terukur saat itu lebih tinggi daripada DFT akhir. Pengukuran sebaiknya dilakukan setelah coating mencapai kondisi kering sesuai petunjuk produk.
Kesalahan ketiga adalah mengabaikan koreksi profil permukaan. Pada substrat yang di-blasting, pembacaan alat mengukur dari puncak profil hingga permukaan coating, bukan dari dasar profil. Jika koreksi tidak dilakukan, DFT aktual di atas dasar profil sebenarnya lebih rendah daripada yang terbaca. Ini penting karena perlindungan korosi bergantung pada ketebalan di atas dasar profil.
Kesalahan keempat adalah mengambil jumlah titik ukur yang tidak memadai. Mengukur satu atau dua titik pada area luas memberikan gambaran yang tidak mewakili variasi ketebalan yang sebenarnya ada. Variasi aplikasi, sudut semprotan, dan akses ke area sempit selalu menghasilkan perbedaan ketebalan di berbagai titik.
Kesalahan kelima adalah mencampur satuan dan menafsirkan rentang secara keliru. Kesalahan konversi antara mikrometer dan mil dapat menghasilkan keputusan penerimaan yang salah, terutama ketika tim proyek terdiri atas personel dengan latar belakang satuan yang berbeda.
Peran DFT dalam Spesifikasi dan Penerimaan Proyek
Dalam sebuah proyek protective coating, DFT menjadi salah satu kriteria penerimaan yang diukur dan didokumentasikan secara formal. Laporan inspeksi DFT menjadi bukti bahwa aplikator telah mencapai ketebalan yang disyaratkan, dan dokumen ini umumnya menjadi bagian dari dokumen serah terima proyek.
Bagi QC inspector, DFT adalah alat untuk memastikan bahwa kerja aplikator sesuai spesifikasi. Bagi aplikator dan coating supervisor, pengukuran DFT yang dilakukan secara berkala selama aplikasi membantu mendeteksi penyimpangan lebih awal, saat masih memungkinkan untuk diperbaiki dengan penambahan lapisan. Menunggu hingga seluruh area selesai baru mengukur DFT dapat berujung pada pekerjaan ulang yang mahal jika ditemukan area yang terlalu tipis.
Penting juga untuk memahami bahwa DFT hanyalah salah satu dari beberapa parameter yang menentukan keberhasilan coating. Kualitas surface preparation, kondisi lingkungan saat aplikasi, interval waktu antar lapisan, dan proses curing semuanya memengaruhi performa akhir. DFT yang benar di atas permukaan yang tidak dipersiapkan dengan baik tetap tidak akan memberikan perlindungan optimal. Hubungan antara persiapan permukaan dan performa coating dibahas lebih lanjut dalam panduan kami tentang standar surface preparation ISO 8501 dan blast cleaning.
Mengapa DFT Penting dalam Proyek Marine Coating
Pada proyek marine coating, ketelitian DFT menjadi semakin menentukan karena lingkungan paparan yang ekstrem. Lambung kapal, tangki ballast, dan struktur lepas pantai menghadapi kombinasi air laut, kelembapan tinggi, dan perubahan suhu yang mempercepat korosi secara signifikan. Sistem corrosion protection pada lingkungan ini dirancang dengan ketebalan yang lebih tinggi dan toleransi yang lebih ketat.
Pada lambung kapal, lapisan anti-fouling seperti Seaquantum atau Seaforce bekerja di atas sistem epoxy coating dasar yang tebal. Jika DFT sistem dasar tidak tercapai, lapisan anti-fouling tidak memiliki fondasi yang memadai dan perlindungan keseluruhan menjadi rapuh. Pada tangki ballast, coating seperti Tankguard bergantung pada ketebalan yang seragam untuk mencegah penetrasi air ke substrat baja di area yang sulit dijangkau.
Pengukuran DFT pada proyek marine juga menghadapi tantangan tambahan berupa area yang luas, geometri yang rumit, dan akses yang terbatas. Prosedur pengukuran yang disiplin, dengan jumlah titik ukur yang cukup dan dokumentasi yang rapi, menjadi pembeda antara proyek yang lolos inspeksi dengan yang tertunda karena ketidaksesuaian.
Hubungan DFT dengan Jenis Coating yang Digunakan
Tidak semua coating dirancang untuk diaplikasikan pada ketebalan yang sama. Primer anti-korosi seperti Jotamastic atau Penguard memiliki rekomendasi DFT tersendiri yang berbeda dengan topcoat seperti Hardtop atau Futura. Pelapisan tangki seperti Tankguard memiliki ketentuan ketebalan yang berbeda lagi, disesuaikan dengan media yang disimpan di dalam tangki.
Perbedaan ini berarti DFT tidak dapat ditetapkan secara umum untuk semua produk. Setiap sistem coating memiliki kombinasi primer, intermediate, dan topcoat dengan rekomendasi ketebalan masing-masing lapisan. Spesifikasi yang baik selalu mencantumkan DFT per lapisan dan DFT total, sehingga aplikator memiliki target yang jelas pada setiap tahap pekerjaan.
Untuk memilih sistem coating yang tepat beserta ketebalan yang sesuai dengan lingkungan proyek Anda, konsultasi dengan tim teknis dapat membantu menerjemahkan standar dan data produk menjadi spesifikasi yang dapat dieksekusi di lapangan. Kami membahas lebih jauh tentang pemilihan sistem coating pada artikel tentang protective coating untuk baja dan korosi.
Kesimpulan Praktis untuk QC Inspector dan Aplikator
Dry Film Thickness bukan sekadar angka dalam laporan. DFT adalah ukuran langsung dari efektivitas sistem coating dalam menjalankan fungsi perlindungannya. Pengukuran yang akurat membutuhkan alat yang terkalibrasi, pemahaman tentang koreksi profil permukaan, jumlah titik ukur yang memadai, dan kepatuhan terhadap standar seperti ISO 19840, SSPC-PA 2, dan ISO 12944.
Bagi QC inspector, aplikator, dan coating supervisor, menjadikan DFT sebagai bagian rutin dari proses kerja, bukan sekadar pemeriksaan akhir, akan menurunkan risiko kegagalan coating dan pekerjaan ulang. Ketika DFT menyimpang dari spesifikasi, hal itu hampir selalu menjadi gejala awal dari masalah yang lebih besar, baik pada persiapan permukaan, teknik aplikasi, maupun kondisi lingkungan.
Jika Anda menemukan area dengan DFT yang tidak sesuai, sebaiknya segera evaluasi penyebabnya sebelum melanjutkan lapisan berikutnya. Kami membahas lebih lanjut tentang gejala dan penanganan masalah coating pada artikel tentang analisis kegagalan coating, penyebab, dan pencegahannya.
Konsultasikan Kebutuhan Coating Anda
Elok Jaya Perkasa adalah distributor resmi Jotun di Bali yang melayani kebutuhan protective coating dan marine coating untuk proyek profesional, termasuk untuk engineer, kontraktor, pemilik proyek, procurement, facility manager, dan shipyard. Kami membantu Anda menerjemahkan standar dan spesifikasi menjadi sistem coating yang tepat, dengan dukungan teknis dari pemilihan produk hingga pengawasan aplikasi di lapangan.
Hubungi tim kami untuk konsultasi teknis mengenai dry film thickness, pemilihan sistem coating, atau kebutuhan proyek Anda. Kunjungi kami di Jl. Mahendradatta No.77X, Padangsambian, Denpasar Barat, Bali 80119, atau hubungi kami melalui telepon dan WhatsApp di +62 859 3483 1542.